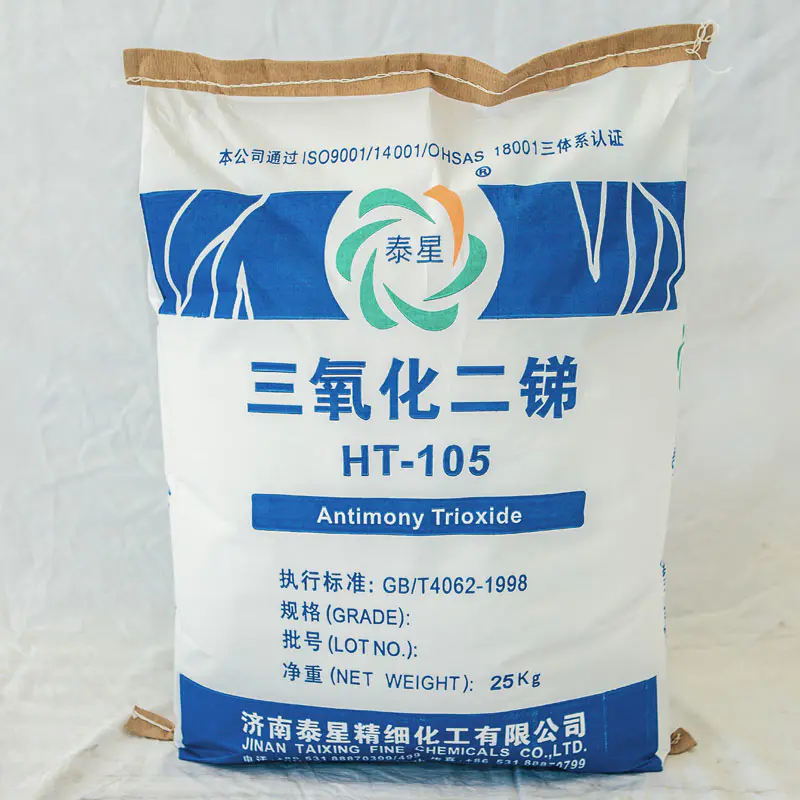
Naudojimo praktikojestibio trioksidas (Sb2O3)plastiko antipireno atveju „netolygus sklaida“ yra pagrindinis proceso iššūkis, dėl kurio svyruoja antipireno efektyvumas, pablogėja medžiagų mechaninės savybės ir gaminių išvaizdos defektai. Ši problema susijusi ne tik su „nepakankamu maišymu“, bet greičiau dėl esminio neatitikimo tarp Sb2O3 ir polimerinės matricos būdingų fizinių ir cheminių savybių. Šis straipsnis pradės nuo miltelių aglomeracijos esmės ir sukurs daugialypį sisteminį sprendimą, apimantį „paviršiaus modifikavimo miltelių inžinerinį reologinį apdorojimą“.
Norint išspręsti dispersijos problemą, pirmiausia reikia suprasti, kaip trys būdingos charakteristikos trukdo vienodai sklaidai:
·Sb2O3, kaip labai polinis neorganinis oksidas, turi itin didelę paviršiaus energiją (paprastai >100 mJ/m²). Pagal termodinaminio minimizavimo principą, smulkios dalelės sumažins savo didžiulę paviršiaus energiją per aglomeraciją, sudarydamos „minkštą aglomeraciją“, kurioje dominuoja van der Waals jėgos, taip pat „kietą aglomeraciją“, susidariusią cheminiu ryšiu susidarius aukštos temperatūros ir didelės drėgmės aplinkoje.
· Jo pirminis dalelių dydis paprastai yra nuo 0,5 iki 2,0 μm, tačiau faktiniai agregatai, pridedami prie sistemos, yra dešimtys ar net šimtai mikrometrų.
·Tikrasis Sb2O3 tankis yra net 5,2–5,7 g/cm³, o tai daugiau nei penkis kartus didesnis nei daugumos plastikinių dervų (~1 g/cm³). Lydalo maišymo metu didelis tankio skirtumas gali sukelti sunkų gravitacinį nuosėdų atskyrimą ir išcentrinį išsisluoksniavimą, ypač esant mažo klampumo lydymui arba išjungimui, dėl ko viršutiniame ir apatiniame sluoksniuose susidaro stipri netolygi Sb2O3 koncentracija.
· Sąsajos įtempimas tarp polinių ir hidrofilinių Sb2O₃ paviršių ir nepolinių arba silpnai polinių organinių polimerų (tokių kaip PP, PS, ABS) yra itin didelis, o suderinamumas itin prastas. Į lydalą sunku įsiskverbti ir įkapsuliuoti Sb2O3 agregatus, todėl matricoje susidaro izoliuotos „salelės“, silpnas sąsajos sujungimas ir tampa įtempių koncentracijos taškais bei veikimo trūkumais.
Tai pats svarbiausias ir veiksmingiausias sprendimas, apimantis jungiamųjų medžiagų arba aktyviųjų paviršiaus medžiagų naudojimą, norint paversti „hidrofilinį“ Sb2O3 paviršių „oleofiliniu“ paviršiumi.
1. Apdorojimas silano sukabinimo agentu:
·Mechanizmas: naudojamas aminosilanas (pvz., KH-550) arba epoksidinis silanas. Jo bendroji formulė yra Y-R-Si (OR ') ∝. Po siloksano galo hidrolizės Sb2O3 paviršiuje susidaro stabilūs Si-O-M kovalentiniai ryšiai su hidroksilo grupėmis (M-OH); Organinės funkcinės grupės galas (Y) yra suderinamas arba reaguoja su polimero matrica.
· Poveikis: Žymiai sumažina miltelių paviršiaus energiją, pagerina jų drėkinamumą derva, iš esmės susilpnina aglomeracijos jėgą tarp dalelių ir sustiprina paviršių sukibimą.
2. Paviršinio aktyvumo medžiaga / disperguojanti danga:
·Mechanizmas: naudokite stearino rūgštį, titano esterio jungiamąją medžiagą arba polimerinį dispergentą (pvz., poliakrilatą). Šių molekulių hidrofilinės grupės yra pritvirtintos prie Sb2O3 paviršiaus, o hidrofobinės ilgos grandinės tęsiasi link dervos matricos, sudarydamos sterinę kliūtį, neleidžiančią dalelėms vėl priartėti ir agreguotis.
· Poveikis: pagerina miltelių skilimo efektyvumą ir dispersijos stabilumą lydaloje, ypač tinka didelio užpildymo sistemoms.
Išankstinis žaliavų apdorojimas prieš patenkant į pagrindinę maišymo įrangą yra esminis sėkmės žingsnis.
1. „Masterbatch“ technologija (labai rekomenduojama):
· Paruoškite antipireną pagrindinį mišinį iš anksto išspaudę didelę koncentracijąSb₂O3(pavyzdžiui, 70–80 %) su didelio sklandumo nešančia derva ir efektyvia dispersine tepimo sistema per lygiagretų dviejų sraigtų ekstruderį ta pačia kryptimi.
· Privalumai:
· Sklaida pirmyn: Sunkiausias miltelių skaidymo, agregavimo ir pradinės dispersijos procesas užbaigiamas pagrindinio mišinio paruošimo etape geresnėmis proceso sąlygomis, pvz., esant didesnei šlyčiai ir labiau specializuotoms sraigtų konfigūracijoms.
· Patogus naudoti: galutiniams vartotojams tereikia sumaišyti pagrindinį mišinį su pagrindine derva, kad būtų švaresnis apdorojimas, tikslesni matavimai ir galiausiai aukšta dispersijos kokybė bei geras pakartojamumas.
2. Išankstinis miltelių maišymas ir "išankstinis sudrėkinimas skystu priedu":
· Greitaeigiame maišytuve pirmiausia sumaišykite Sb2O3 miltelius su nedideliu kiekiu skysto parafino, mažos molekulinės masės polietileno vaško arba silikoninės alyvos kaip drėkinamosios medžiagos, kad skystis prasiskverbtų į užpildų tarpus.
·Funkcija: Sutepkite daleles, sumažinkite sanglaudą ir įgalinkite vėlesnį mechaninį kirpimą, kad efektyviau atsidarytų užpildai, o ne stumtų juos į „sniego gniūžtę“.
Net jei žaliavos yra modifikuotos, galutinis vienodumas vis tiek priklauso nuo dispersijos maišymo ir paskirstymo maišymo stiprumo, kurį naudoja apdorojimo įranga.
1. Mokslinis dviejų sraigtų ekstruderio varžtų konfigūracijos projektas:
· Disperguota maišymo zona: po lydymosi sekcijos nustatoma stipri šlyties zona, sudaryta iš minkymo blokų ir sriegimą slopinančių elementų. Minkymo blokų kampas (pvz., 90 °) ir kiekis turi būti tiksliai apskaičiuoti pagal sistemos klampumą, kad būtų sukurtas pakankamai didelis vietinis šlyties įtempis, kad sulaužytų užpildus.
·Paskirstyta maišymo zona: išsklaidius maišymo zoną, danties formos maišymo elementai (TME) arba dideli švino srieginiai elementai nustatomi taip, kad lydalo srautas būtų dažnai dalinamas ir derinamas nenaudojant pernelyg didelio šlyties, kad būtų pasiektas tolygus Sb₂O₃ pasiskirstymas erdvėje ir pašalinami vietiniai koncentracijos gradientai.
2. Puikus proceso parametrų balansas:
· Temperatūra: įsitikinkite, kad lydymosi temperatūra yra vidutinė, kad dervos klampumas būtų tokio diapazono, kuris gali veiksmingai perduoti šlyties jėgas, nesukeldamas per didelio karščio dėl didelio klampumo.
· Sraigto greitis ir padavimo greitis: išlaikant aukštą mechaninės energijos sąnaudos (MVĮ) santykį paprastai yra naudinga sklaidai, tačiau būtina vengti per didelio šlyties, dėl kurios dėl tankio skirtumų gali suirti polimeras arba Sb₂O3 gali būti „išmesta“ statinės sienelės link.
· Vakuuminis išmetimas: po paskirstymo maišymo sekcijos nustatykite veiksmingą vakuuminį išmetimą, kad pašalintumėte mažos molekulinės masės lakiąsias medžiagas, kurias gali susidaryti paviršiaus modifikatoriai arba tepalai, ir išvengtumėte burbuliukų susidarymo gaminyje.
·Makro įvertinimas: gaminio antipireno veikimo stabilumas (mėginių ėmimo ir bandymo iš kelių partijų ir skirtingų vietų nuoseklumas); Mechaninių savybių balansas, ypač atsparumas smūgiams.
· Mikroskopinis tiesioginis stebėjimas:
·Skenuojantis elektroninis mikroskopas (SEM): stebėkite trapų gaminio lūžimo paviršių ir tiesiogiai įvertinkite Sb2O3 dalelių aglomeracijos būseną, dalelių dydį ir sąsają. Vienoda sklaida turėtų pasireikšti kaip izoliuotas natūralių dalelių arba labai mažų agregatų įterpimas į dervos matricą.
· Energijos dispersinė rentgeno spektroskopija (EDS) paviršiaus skenavimas: stibio (Sb) elementų pasiskirstymo paviršiuje analizė, norint gauti vizualų elementų pasiskirstymo vaizdą, yra auksinis standartas nustatant makroskopinės dispersijos vienodumą.
Sklaidos problemastibio trioksidasplastikų srityje yra tipiškas kelių lygių iššūkis, pradedant nanomastele (paviršiaus chemija), mikroskopu (miltelių aglomeracija) ir baigiant makroskopiniu mastu (apdorojimo srauto laukas). Sprendimas yra sistemingo inžinerinio mąstymo pritaikymas:
Pavieniai metodai (pavyzdžiui, tiesiog padidinkite sraigto greitį) dažnai turi ribotą veiksmingumą ir yra kartu su šalutiniu poveikiu. Sėkmingas sprendimas neišvengiamai yra pasirinkti arba pritaikyti Sb2O3 gaminius su tinkama paviršiaus modifikacija iš šaltinio; Išankstinio dispergavimo metodų, pvz., pagrindinio mišinio, pritaikymas tarpiniame etape; Paskutiniame apdorojimo etape taikomos pritaikytos varžtų konfigūracijos ir proceso langai, pagrįsti reologiniu supratimu.
Kompozitinių medžiagų inžinieriams, dispersiją traktuojantys kaip proceso kintamąjį, kurį galima analizuoti, projektuoti ir kontroliuoti, o ne kaip neišsprendžiamą lėtinę ligą, yra pagrindinė galimybė stabiliai gaminti aukštos kokybės ugniai atsparius plastikinius gaminius, maksimaliai padidinant halogeninio stibio sinerginį poveikį ir sumažinant bendras išlaidas. Ar jūsų gamyba kenčia nuo našumo svyravimų trūkumo? Galime pasiūlyti išsamų sprendimą nuo paviršiaus modifikuotų miltelių / iš anksto disperguotų pagrindinio mišinio iki proceso diagnostikos ir sraigtų konfigūracijos optimizavimo jūsų esamai įrangai, kad būtų galima valdyti ir pagerinti dispersijos kokybę.