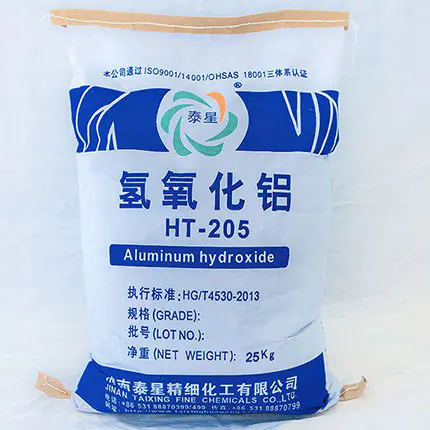
Pasaulinės pagrindinės technologijos be halogenų antipireno, mažai dūmų ir netoksiškų medžiagų bei izoliacinio užpildymo epoksidine derva, aliuminio hidroksidas (ATH) tapo pageidaujamu neorganiniu antipirenu užpildu elektroninio sandarinimo, liejimo, variu dengtų laminatų, kompozitinių medžiagų, izoliacijos komponentų ir kitose srityse dėl savo visapusių privalumų: kontroliuojamo antipireno kainos ir antipireno elektros izoliacijos. draugiškumas. Labiausiai paplitęs pagrindinis klausimas, kurį kelia pasaulinės medžiagų kompanijos kurdamos formules: koks yra didžiausias kiekisaliuminio hidroksidaskurios gali būti dedamos į epoksidinės dervos sistemas?
Pramoninės gamybos sąlygomis, atitinkančiomis įprastą maišymą, putų šalinimą, liejimą/liejimą/formavimą, nesutrūkinėjusios ir nenulupusios po sukietėjimo ir atitinkančiomis mechaninių bei izoliacinių charakteristikų standartus:
1. Įprastas nemodifikuotas aliuminio hidroksidas: Maksimalus praktinis pridėjimo kiekis yra 50–65 masės % (masės dalis);
2. Silano / titanato modifikavimas + dalelių dydžio rūšiuotas aliuminio hidroksidas: praktinis maksimalus pridėjimo kiekis gali siekti 70% -82 masės%;
3. Laboratorinė ekstremalaus optimizavimo sistema: Teorinė viršutinė riba gali siekti 85 masės%, tačiau ji taikoma tik specialiems procesams ir nėra stabili didelio masto gamybai.
Paprasčiau tariant: įprasta formulė ≤ 65%; Modifikuota ir optimizuota formulė 70% -82%; Ekstremali formulė neviršija 85%. Tai visame pasaulyje pripažinta saugi, stabili ir masiškai gaminama epoksidinio aliuminio hidroksido sistemų papildymo riba.
Kuo didesnis aliuminio hidroksido kiekis, tuo geriau. Viršutinės ribos pažeidimas tiesiogiai sukels sistemos laužą, apdorojimo gedimą ir našumo žlugimą. Keturi pagrindiniai apribojimai bendrai apibrėžia „maksimalaus priedo raudoną liniją“.
1. Klampumo apribojimas: absoliuti viršutinė apdorojimo sklandumo riba
Pati epoksidinė derva turi tam tikrą bazinį klampumą, o kaip neorganiniai milteliai, kuo didesnis aliuminio hidroksido kiekis, eksponentiškai padidėja sistemos klampumas.
-Daugiau nei 65%: Sistema tampa klampi, sunkiai maišoma, o burbuliukai negali būti išstumti;
-Daugiau nei 75 %: prarandamos savaiminio išsilyginimo, liejimo ir liejimo galimybės, nesugebėjimas prisitaikyti prie automatinio dozavimo, vakuuminio sandarinimo ir formavimo;
-Daugiau nei 82 %: derva negali visiškai sudrėkinti užpildo paviršiaus, todėl susidaro „sausų miltelių aglomeracija ir sausa aglomeracija“, visiškai prarandamas apdirbamumas.
Klampumas yra pirmoji riba, kuri apibrėžia maksimalų papildymo kiekį, taip pat yra pagrindinis kontrolinis indikatorius masinei gamybai pasaulinėje elektronikos, elektros ir kompozitinių medžiagų pramonėje.
2. Mechaniniai veikimo apribojimai: subalansuokite stiprumo ir kietumo ribą
Aliuminio hidroksidasyra standi neorganinė dalelė, todėl per didelis priedas gali pažeisti susietą epoksidinės dervos tinklą, todėl:
-Smūgio stiprumas ir pailgėjimas trūkimo metu žymiai sumažėjo, todėl medžiaga tapo trapi ir linkusi įtrūkti;
-Sumažėja sukibimo stiprumas, o sukibimo su pagrindu ir komponentais stiprumas yra nepakankamas;
-Šiluminio plėtimosi koeficiento neatitikimas šiluminio šoko metu, dėl kurio atsiranda deformacija ir atsiskyrimas.
Pramoninis optimalus balanso taškas: laikantis prielaidos, kad bus laikomasi UL94 V-0 liepsnos slopinimo, įpilamas kiekis turėtų būti kontroliuojamas 55–70%, o tai gali subalansuoti antipireną, stiprumą, kietumą ir matmenų stabilumą.
3. Sąsajos suderinamumo apribojimas: pagrindinė dispersijos ir drėkinimo logika
Nemodifikuoto aliuminio hidroksido paviršiuje yra daug hidroksilo grupių, stiprus poliškumas ir prastas suderinamumas su epoksidine derva. Esant dideliam papildymui, jis yra linkęs:
-Suformuoti antrinį susijungimą, dėl kurio atsiranda vidinių defektų;
- Sujungimo jėga tarp užpildo ir dervos sąsajos yra silpna, o įtempis yra koncentruotas;
- Sumažėja sukietėjusios medžiagos izoliacijos charakteristikos ir atsparumas įtampai.
Modifikuojant su silaninėmis jungiamomis medžiagomis ir padengiant super dispergentais, galima žymiai pagerinti sąsajų suderinamumą, padidinant maksimalų pridėjimo kiekį nuo 65% iki 70% -82%.
4. Proceso apribojimai: viršutinės pridėjimo ribos skirtumai įvairiems liejimo procesams
Maksimalus pridėjimo kiekis skirtingiems procesams naudojant tą pačią formulę yra visiškai skirtingas, o tai yra proceso pritaikymo principas, kurio turi būti laikomasi pasaulinei masinei gamybai:
-Vakuuminis sandarinimas/elektroninė infuzija: aukšti sklandumo reikalavimai, viršutinė riba 60% -70%;
- Formos liejimas/elektriniai komponentai: gali būti kaitinami, kad sumažintų klampumą, viršutinė riba 70% -78%;
-Molded/Mass Formulted Plastics (BMC/DMC): aukšto šlyties formavimas, viršutinė riba 75% -82%;
-Plono sluoksnio klijai/rišamoji medžiaga: reikalingas mažas klampumas ir didelė infiltracija, viršutinė riba 40–55%.
Atsižvelgiant į didelio antipireno, aukštos CTI vertės, aukštos izoliacijos ir mažų sąnaudų paklausą pasaulinėje aukščiausios klasės rinkoje, keturios pagrindinės technologinės priemonės gali būti naudojamos saugiai padidinti pridedamo aliuminio hidroksido kiekį, išlaikant sistemos stabilumą.
1. Užpildų paviršiaus modifikavimas: Sąsajos inžinerija yra pagrindas
Aliuminio hidroksido padengimas in situ naudojant silano jungiamąją medžiagą (KH550/KH560/KH570), titanatą, aliuminatą ir hiperšakotąjį polimerą:
-Sumažinti paviršiaus poliškumą ir sumažinti vandenilio ryšio jėgas tarp dalelių;
- Pagerinti suderinamumą ir drėkinamumą su epoksidine matrica;
- Sumažinkite aglomeraciją ir sumažinkite klampos padidėjimą esant aukštoms užpildymo sąlygoms.
Po modifikavimo klampumas gali būti sumažintas 30–60%, naudojant tą patį kiekį, o didelio užpildymo langas gali būti atidarytas tiesiogiai.
2. Kelių dalelių dydžio klasifikavimas: sandarus įpakavimas sumažina dervos poreikį
Vadovaujantis sandaraus pakavimo teorija, naudojamas didelio dalelių dydžio, vidutinio dydžio ir mažų dalelių dydžio derinys (pvz., 40 μm + 8 μm + 1,5 μm):
- Užpildykite didelius dalelių tarpus mažomis dalelėmis, kad sumažintumėte poringumą;
- Sumažinkite dervos įvyniojimo kiekį ir pagerinkite takumą esant tokiam pat kietųjų medžiagų kiekiui;
- Pasiekite didesnį pridėjimo kiekį, mažesnį klampumą ir didesnį tankį.
Klasifikavimo optimizavimas yra ekonomiškiausias ir efektyviausias sprendimas padidinti priedų kiekį.
3. Mažo klampumo epoksidinės sistemos mišinys: matricos klampumo mažinimas
- Pasirinkite mažos molekulinės masės epoksidinę dervą, cikloalifatinę epoksidą ir alifatinę epoksidą;
-Sudėtinis aktyvus skiediklis (be LOJ, dalyvauja kietėjant, nemigruoja);
-Suporuotas su mažo klampumo kietikliais (polieteraminu, modifikuotu anhidridu).
Kuo mažesnis matricos klampumas, tuo stipresnė aliuminio hidroksido talpa, o maksimalus įpilamas kiekis gali būti padidintas 8–15%.
4. Veiksmingi priedai ir proceso stiprinimas: dviguba reologijos ir dispersijos garantija
- Veiksmingų drėkinamųjų ir dispersinių medžiagų pridėjimas: suardo aglomeraciją ir sumažina paviršiaus atsparumą;
-Tikslūs reologiniai priedai: pasiekti šlyties skiedimą, statinį nusėdimą ir didelį srautą statybos metu;
- Vakuuminė didelės spartos dispersija / trijų ritinėlių šlifavimas: Užtikrinkite visišką depolimerizaciją ir vienodą užpildo dispersiją bei apsaugokite nuo sausų miltelių aglomeracijos.
Remdamiesi faktine pasaulinės elektronikos ir elektros, naujos energijos, geležinkelių tranzito ir statybinių kompozitinių medžiagų sertifikavimo ir masinės gamybos patirtimi, pateikite praktiškiausias gaires, kaip pridėti kiekį:
1. Elektroniniai puodų klijai (maitinimas/valdiklis/jutiklis): 50% -65%, V-0 antipirenas, mažas klampumas, aukšta izoliacija;
2. Elektros liejiniai / izoliatoriai / jungiklių komponentai: 65% -78%, didelis CTI, didelis antipirenas, didelis mechaninis stiprumas;
3. Variu dengtas laminatas/izoliacinė plokštė: 55% -70%, mažas dūmingumas, didelis atsparumas karščiui, dydžio stabilumas;
4. BMC/DMC formuojamos dalys: 70% -82%, didelis užpildymas, maža kaina, didelis formavimas;
5. Antipirenai klijai/sandariklis: 40% -55%, subalansuojantis sukibimo stiprumą ir antipireną.
Kai įmonės aklai siekia didelio priedų kiekio, kad sumažintų išlaidas arba pagerintų antipireną, viršijus viršutinę ribą gali kilti negrįžtamų problemų:
-Klampumo sprogimas, nesugebėjimas pilti, nulipti ar formuotis;
- Įtrūkimai, deformacijos, didelis trapumas ir gedimas dėl sukietintos medžiagos ciklo šalto ir karšto ciklo;
-Yra daug sąsajos defektų, dėl kurių labai sumažėja izoliacijos charakteristikos ir įtampos varža;
-Užpildų nusėdimas ir stratifikacija, blogas laikymo stabilumas;
- Mažas derlingumo rodiklis, negali išlaikyti pasaulinių sertifikatų, tokių kaip UL, IEC, RoHS ir kt.
Saugos priminimas: kiekisaliuminio hidroksidasturėtų siekti veiklos pusiausvyros, o ne kraštutinių verčių.
Siekiant patenkinti pasaulinius klientų poreikius dėl aplinkos apsaugos be halogenų, didelio atsparumo ugniai, didelio patikimumo ir mažų sąnaudų, optimali formulė vadovaujasi šiais principais:
1. Nustatykite apatinę ribą pagal antipireno lygį: UL94 V-0 paprastai reikalauja ≥ 50 %;
2. Nustatykite viršutinę ribą pagal apdorojimo technologiją: sandarinimas ≤ 70%, formavimas ≤ 82%;
3. Viršutinės ribos padidinimas naudojant modifikuotą gradaciją: Modifikacija+gradacija gali padidinti papildymo kiekį 10% -15%;
4. Nustatykite galutinį rezultatą atlikdami eksploatacinių savybių bandymus: klampumas, smūgis, sukibimas, izoliacija ir šiluminis ciklas yra sėkmingi.
Didžiausias aliuminio hidroksido kiekis, pridedamas prie epoksidinės dervos, yra medžiagų, kompozicijų, procesų ir savybių bendro poveikio rezultatas. Įprastos sistemos praktinė viršutinė riba yra 65%, o modifikuota optimizavimo sistema gali stabiliai pasiekti 70% -82%, o ekstremali teorinė vertė neviršija 85%.
Paviršiaus modifikavimo, dalelių dydžio klasifikavimo, mažo klampumo matricos, priedų optimizavimo ir proceso sustiprinimo dėka galima pasiekti aukštą užpildymą, didelį antipireną ir aukštą izoliaciją neprarandant apdirbamumo ir mechaninių savybių, puikiai prisitaikant prie griežtų standartų ir aplinkosaugos reikalavimų pasaulinės elektronikos, naujos energijos, elektros, geležinkelio tranzito ir kitose srityse. Tai yra pagrindinis technologinis kelias, skirtas medžiagų įmonėms, siekiant padidinti produktų konkurencingumą ir plėsti tarptautines rinkas.